194
林肯 埋弧焊丝(低合金钢焊丝)
2019/8/1

SAW
AWS A5.23: EG
JW®-10是一款低碳、中等锰含量,低硅及0.45%Mo含量的低合金钢焊丝; 同时增加少量钛、硼用于提高韧性;主要用于多丝多弧焊接,双面单道焊,母材等级API X80大直缝钢管焊接。
SAW
AWS A5.23: EB2*(接近)
JW®-1CM是一款低合金耐热钢焊丝,推荐匹配碱性焊剂PREMIERWELD® BF-1 & JF-B用于珠光体耐热钢母材如ASTM A387 Gr.11、Gr.12、JIS SCMV2、3在高温服役下的应用,广泛应用于石油炼化装置,锅炉受压元件及压力容器等行业。
SAW
AWS A5.23: EB2*(接近)
JW®-2CM是一款低合金耐热钢焊丝,推荐匹配碱性焊剂PREMIERWELD BF-1 & JF-B, 用于珠光体耐热钢母材,如:ASTM A387 Gr.22、JIS SCMV4在高温服役下的应用,广泛应用于石油炼化装置,锅炉受压元件及压力容器等行业。
SAW
TB/T 2374: TH550-NQ-III
JW®-55III是一款用于耐候钢焊接的低合金钢埋弧焊丝,推荐匹配碱性焊剂PREMIERWELD BF-1 & JF-B用于焊接强度等级为550MPa的耐大气腐蚀结构钢及铁道车辆等。
SAW
GB/T 12470: H08MnMoA
JW®-8M是一款低碳,中等锰含量,低硅以及0.4%钼含量的低合金钢焊丝,推荐匹配碱性焊剂PREMIERWELD® BF-1 & JF-B用于桥梁,重型钢结构以及耐热钢等焊接场合。
SAW
GB/T 12470: H08Mn2MoA
JW®-8M2是一款低碳,中等锰含量,低硅以及0.55%钼含量的低合金钢焊丝,推荐匹配碱性焊剂PREMIERWELD® BF-1 & JF-B用于桥梁,重型钢结构以及耐热钢等焊接场合。
SAW
GB/T 12470: H08CrMoA
JW®-B2A是一款低合金耐热钢焊丝,推荐匹配碱性焊剂PREMIERWELD BF-1&JF-B, 用于1%Cr-0.5%Mo珠光体耐热钢母材如12CrMoA在高温服役下的应用,广泛应用于石油炼化装置,锅炉受压元件及压力容器等行业。
SAW
GB/T 12470: H08CrMoVA
JW®-B2V是款低合金耐热钢焊丝,推荐匹配碱性焊剂PREMIERWELD® BF-1 & JF-B, 用于1%Cr-0.5%Mo-V珠光体耐热钢母材,如:12Cr1MoV在高温服役下的应用,广泛应用于石油炼化装置,锅炉受压元件及压力容器等行业。
SAW
AWS A5.23 F8A8-ENi1K-Ni1 (BF-40H,8500)
AWS A5.23 F8A6-ENi1K-Ni1 (JF-B)
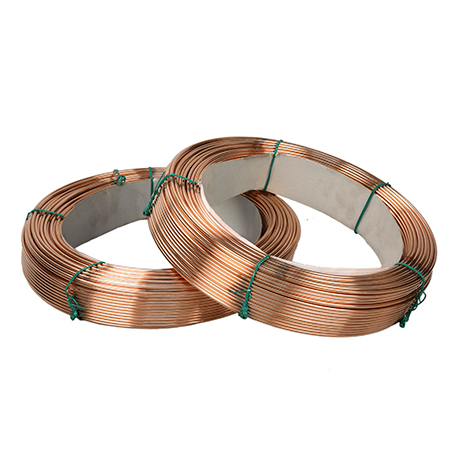
PREMIERWELD® Ni1K为低碳中锰高硅Ni合金埋弧焊丝,配合林肯电气碱性焊剂PRREMIERWELD BF-1 / BF-40H,JF-B,PRREMIERWELD® 8500使用,适合焊接细晶钢、低Ni合金钢、55KG级高强钢(如Q345E / S355等),焊道外观平滑,脱渣性好,低温冲击性能*,*的送丝性;独特的制造工艺带来了清洁的焊丝外观,非常均匀的镀铜层及润滑剂涂层,**的送丝性、导电性。
SAW
ASME SFA5.23 AWS A5.23: EG
PREMIERWELD® JW-9为低合金钢SAW实心焊丝,匹配铝碱型中等碱度焊剂如:995N,998N,SJ101G-H用于API X70及X80材质的直缝及螺旋焊缝焊管多丝焊的高速焊接 。匹配氟碱型高碱度焊剂如:JF-B或888适用于中厚板焊接 。焊丝中通过添加钛,硼及钼来细化晶粒及提升强度 清洁的焊丝外观,均匀的镀铜层及润滑剂涂层。*了送丝中更小的摩擦力与更良好的导电效果,减少了镀铜层脱落现象,且送丝性及焊丝抗锈性能*。

合肥皖一焊接器材有限公司 版权所有 皖ICP备13017092号-1 免责声明